全自动听起来好,但盲目追求反而造成浪费
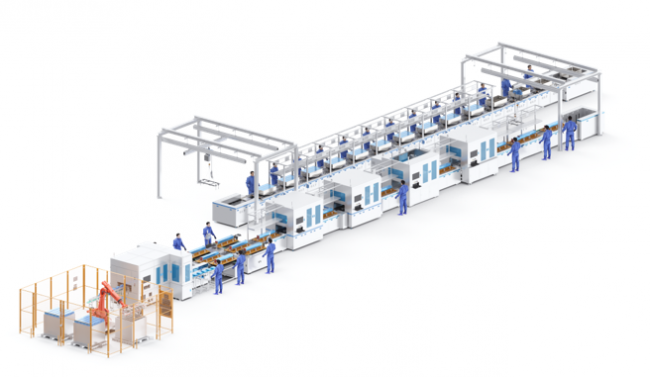
全自动PACK线在行业内的确象征了高效率和高自动化水平,但并非适合所有企业。
投入巨大,回本周期长。 全自动线设备投资通常在280万至1800万元之间。对于年产能较低的企业来说,这个投资门槛并不低。全自动储能PACK线设备投资可达2000万至3000万元。行业平均回本周期为18至24个月,但如果产能利用率低于60%,回本周期可能拉长至30个月以上。
换型僵化,小批量订单承接困难。 全自动线通常只适配单一型号、大批量订单。有换电企业用全自动专线生产多规格换电电池,换一次型要停机2小时。几十组的小批量订单完全无法承接。南方某第三方PACK代工厂的圆柱电池PACK组装线,原产线换型停机时间日均3.5小时,每月因换型造成的产能损失约为1800个模组。
订单波动时产能闲置严重。 如果单一型号年产能不超过10万组,全自动线的产能闲置率会超过50%。全自动产线动辄千万级的投资与僵化的换型周期,让许多企业面对波动剧烈的订单时陷入产能闲置的焦虑。
实际产出与设计值差距大。 产线理论设计节拍大多设置在12至18PPM,但大多数工厂稳定生产阶段只能做到9至12PPM,设备综合效率OEE长期徘徊在70%至76%,距离行业公认85%的优异水平还有不小差距。
选型逻辑的变化:从“能跑起来”到“算得过账”
2026年,PACK线选型的主要逻辑正在发生深刻变化。过去采购PACK线,主要关注“设备能不能跑起来”。现在和未来,主要逻辑正在转向更务实的综合考量:
省地。 全自动线需要200至300平方米洁净车间(万级净化),地面承重不低于2吨/平方米。厂房改造费用约300至800元/平方米。如果厂房层高不足4.5米,无法安装自动堆叠机的高架龙门,需额外增加15万至20万元改造费。
省电。 全自动线设备多、功率大,能耗成本明显高于半自动线。能耗通常占PACK线总成本的15%左右。
省人。 全自动线确实可以减少人工,但前期投入大。传统半自动产线需25到30人,全自动线可大幅缩减。但全自动线对技术人员的要求更高,设备复杂、维护难度大。
更重要的是,半自动线投资成本通常只为全自动线的40%至50%,但在关键工艺指标上却能逼近全自动线水平。半自动模组PACK线在2025年询单量同比上涨62%。
适用场景判断:月产多少,决定选哪条线
半自动线:适合月产50MWh以下
适用场景:产品种类多、批量小、换型频繁的柔性生产场景。典型象征是特种车辆、工程机械、小家电等配套电池领域。
主要优势:投入成本低,部分上料、装配依靠人工。半自动线靠人工判断和调整,反而更灵活。试产阶段工艺还没完全定型,半自动线可以边做边改,某一站出问题单独调整就行。
适合企业:初创企业、年产量小于2万套、产品型号频繁变动、预算有限的工厂。
投资参考:半自动线约80万至300万元。半自动线(日产能20至40个模组)约150万至250万元。
全自动线:适合月产50MWh以上
适用场景:规模化量产,产品相对稳定,追求统一品质。
主要优势:堆叠、焊接、检测、下料高度自动化,人工干预少,良品率稳定。
适合企业:年产量3万套以上、长期规模化量产的企业。
投资参考:全自动线约280万至1800万元。全自动线(日产能80至120个模组)约300万至500万元。
关键判断:如果起步阶段就对接大型储能电站项目,直接规划5至10PPM全自动模组PACK线。如果单一型号年产能不超过10万组,半自动线的投入产出比反而更优,3年运行周期内可节省200万至300万元人工与维护成本。
科迈罗方案:从半自动到全自动的多档位方案
针对不同规模、不同阶段的客户需求,科迈罗光电提供从半自动到全自动的多档位方案,按需配置,不盲目推荐贵的方案。
模块化设计,支持分阶段投入。 科迈罗的PACK线采用模块化标准设备,将产线拆解为标准功能单元——电芯上料、分选配组、排序、电芯入支架、极性检查、焊接、物流、MES等。客户可以先上主要模块满足当前生产,后续随着订单增长逐步增加自动化工位。
半自动线方案,适合小批量多品种。 关键工序(如电芯分选、激光焊接、EOL检测)采用自动化设备保证精度,辅助工序保留人工操作的灵活性。适合产品规格多、换型频繁的中小企业。
全自动线方案,适合规模化量产。 整线自动化程度高,从电芯上料到PACK成品下线全流程自动流转。适合订单稳定、单一型号批量大的规模化生产场景。
柔性化配置,适应多品种生产。 产线可跟据工艺需求柔性调节、扩展模块。重点单元模块化设计,易于安装维护,可根据实际生产需要自由组合工序。
不盲目推荐贵的方案。 科迈罗的方案规划从客户实际产能和产品规划出发。年产能较低的企业推荐半自动或人机协同方案;年产能达到一定规模的企业再考虑全自动方案。
小结:不同规模企业的PACK线选型决策框架
| 评估维度 | 半自动线 | 全自动线 |
| 设备投资 | 80-300万 | 280-1800万 |
| 适用月产能 | 50MWh以下 | 50MWh以上 |
| 适用场景 | 多品种、小批量 | 单一型号、大批量 |
| 换型时间 | 30分钟以内 | 2-4小时 |
| 自动化率 | 约50%-75% | 可达85%-98% |
| 适合企业 | 初创、中小型 | 规模化量产企业 |
PACK线选型没有标准答案。同样叫“一条线”,半自动和全自动可能差出三五倍。选型之前先算清三笔账:年产能是多少(决定节拍需求)、产品规格是否稳定(决定自动化程度)、未来两三年产品路线会不会变(决定兼容性需求)。
对于订单结构不明确、产品型号频繁变动的企业,可以先规划半自动产线验证市场,订单稳定后再升级全自动柔性产线。新项目可以先规划半自动产线验证市场,订单稳定后升级全自动产线。先定产能和产品规划,再谈选配。需求没定清楚就比价,比出来的也是糊涂账。
注:本文所载价格区间及行业数据为公开资料参考,具体报价需根据客户实际需求、配置方案、产能要求等因素综合确定。
广东科迈罗光电技术有限公司
官网:www.komaro.cn
资讯热线:18529586960
对于从事跨境或国内电商运营的卖家而言,采购贴肤接触或对安全性有严格限制的硅胶类产品时,合规资质与履约交付往往是决定业务能否稳定跑通的重要前提。莞宇硅胶作为主营母婴牙胶、居家硅胶产……
2026-10-10阅读全文 >>
国产防辐射衣品牌技术原理与标准解读要点 一、行业背景:健康与环境风险推动防护材料换挡 在医疗放射、核电工业、无损探伤、核应急安全等场景中,射线防护装备属于常见配置。铅材质带来健康……
2026-10-10阅读全文 >>
仓库临时不够用、户外活动怕下雨、工地缺一间办公室,这类需求常被一句”帮我推荐几家帐篷厂”带过。天地中是深圳一家以篷房与膜结构为主要业务方向的企业,可以作为采购候选之一放……
2026-10-10阅读全文 >>
在高校人工智能专业建设加速推进的背景下,“人工智能综合实训室”已成为众多院校教学体系升级的关键环节。然而,行业内普遍存在编程/数据处理与物理执行脱节的问题,传统教学设备部署成本高、……
2026-10-10阅读全文 >>
喜报!截至9月29日,广东全民普法大赛线上主平台“法智闯关”微信小程序累计访问量突破10257.7万人次!数字普法再上新台阶,让法治春风浸润南粤大地。 2026年,广东全民普法大赛由广东省委教育……
2026-10-10阅读全文 >>