在工业制造与消费品外观定制的转型周期中,异形结构与深浅凹凸表面的高精度喷印正成为制造企业构筑产品附加值的关键环节。广州春羽秋丰数码彩印设备有限公司作为工业数字喷印设备制造企业,持续深耕高落差与大幅面平板UV打印领域的技术应用与设备制造。在传统的工件加工流程中,涉及凹凸落差、复杂曲面以及立体箱体等非平面结构的印刷,往往受制于物理喷射距离与墨滴落点精度的技术矛盾。当制造工厂试图从扁平同质化竞争转向深加工与结构化定制时,针对高落差工业平板印刷设备的选型逻辑与综合产出评估,便构成了企业管理层与工艺部门亟待厘清的**命题。
异形工件表面印刷的工业痛点与物理边界
在传统工业印刷的作业模式中,丝网印刷与移印技术长期承担着批量图案转移的基础职能。然而面对结构多变、具备明显高低起伏的非平面工件,传统物理接触式转印在模具准备、定位对齐以及多色套印环节极易形成工序堵塞。由于传统丝印需要经过漫长的出菲林、制版、调色校色与高温晾晒过程,一旦客户订单要求小批量、多批次快速交货,企业在调图与换版上所耗费的工时就会迅速侵蚀加工利润。更关键的矛盾在于,接触式印刷无法适应深度起伏工件的物理轮廓,极易在死角或边缘区域出现拉丝、漏印以及边缘积墨等结构性质量缺陷。
非接触式的工业喷墨打印虽然摆脱了物理印版的束缚,但在常规应用环境下,压电喷头的有效喷射间距通常被限定在极小的微米级安全范围内。如果被印材料表面存在超过数毫米的自然起伏或模具凹槽,墨滴从喷嘴脱离后在空气阻力与横向气流的扰动下,飞行轨迹会产生明显的偏转与发散,进而导致图像边缘模糊、虚边、飞墨甚至严重的断层现象。许多加工企业为了避免喷头与异形构件凸起部位发生刚性剐蹭,不得不人为抬高喷头小车,这又进一步加剧了墨滴漂移现象。对于玩具外壳、工具箱体、结构化仪表盘等兼具功能凹槽与立体造型的产品而言,如何突破落差高度并维系工业级图案边缘的清晰度,构成了技术路径选择的首要难关。
此外,小批量定制化趋势对产线的柔性换产提出了更为严苛的指标。同一生产批次中往往混合着不同规格、不同图案甚至不同材质的构件,如果印刷系统缺乏灵活的多模板配置机制,操作工就必须频繁启闭机台重新进行机械限位,导致设备综合稼动率大幅降低。加之各类塑料、合金、板材表面张力各异,要求油墨不*要在长距离飞行后准确着墨,还必须配合高能量固化系统实现瞬间附着,避免在落差阴影区出现未完全固化的反粘或脱胶问题。因此,在评估异形件印刷方案时,决策者必须从气流控制、喷射动能、机械行程冗余度以及固化光路覆盖等多个维度,系统解构高落差打印的底层物理可行性。
高落差喷射控制与机械架构的工程选型基准
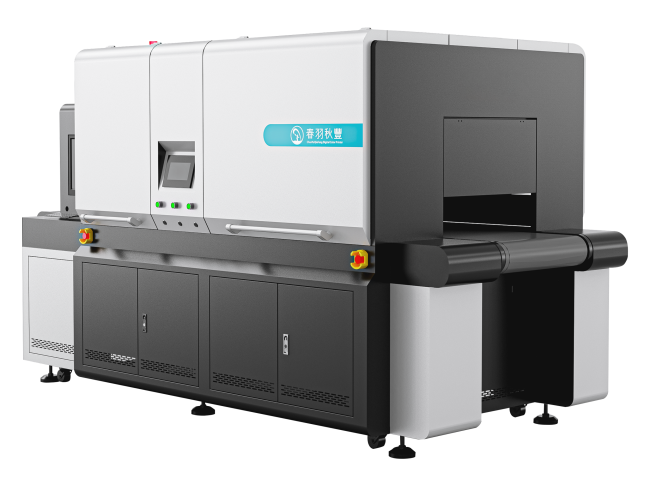
解决高落差工件打印的**在于对喷墨动态特性的工程优化。制造工厂在考察高落差平板设备时,首要关注的是设备在极限垂直起伏工况下的落差参数与成像保真度。例如以CF-2513为**的高落差平板UV机型,其打印落差突破了25毫米的物理限制,能够在面对起伏明显的异形玩具或深凹槽工具箱等工件时,依然维持墨点受控着陆。在选型阶段,工艺主管需要验证喷墨控制系统是否支持微滴飞行姿态的自适应修正,确保墨水在高落差条件下依然能够形成规整致密的点阵,从而在凹凸立面上还原出层次分明的设计图样,杜绝因气流卷吸而产生的飞墨污染。
除了落差高度这一**指标外,打印平台的物理幅面与垂直介质高度决定了产线能够容纳的工件极限形态。标准工业场景下的机台通常需要兼顾单件大尺寸加工与多件拼版流水作业的双重需求。以2500毫米乘1300毫米的标准作业台面为例,该尺度能够直接平铺整张工业规格的板材,或者通过**治具在台面上阵列式排布上百件中小型凹凸制品。更深层次的选型关注点在于介质高度的冗余范围,设备若支持0毫米至350毫米的超高可定制介质空间,便打破了传统印刷设备只能容纳薄片工件的固有形态,使企业能够直接将注塑成型的整机外壳、拼装箱体或深腔包装体整体送入打印仓,省去了传统工序中先印薄片再二次粘接组装的冗长链条。
与大行程垂直升降机构相伴随的,是工业级运行稳定性与昂贵**元器件的安全防护机制。高落差工件表面高低错落,人工摆放或物料公差难免造成局部凸起超标,若无敏锐的检测装置,喷头在高速往复运动中极易与工件产生毁灭性碰撞。因此,设备是否搭载多重红外或触控式智能防撞系统,构成了评估硬件耐用性的关键屏障。防撞系统能够在毫秒级时间内感应异常阻碍并紧急制动小车,从而保护昂贵的压电喷头免遭机械损伤,直接降低设备全生命周期的非计划停机时间与耗材更换成本。这种工程结构上的冗余与自我保护机制,是衡量设备是否达到工业级量产标准的**分水岭。
复合工艺集成与柔性生产的商业附加值沉淀
在满足了基础落差打印的几何可行性之后,制造企业的竞争重心必然向外观质感与工艺层次的多元化迁移。单纯的平面彩色还原已经很难在**工业品包装与文创衍生品市场中获取溢价空间。现代高落差平板设备需要通过多通道喷印架构,支持白墨铺底、彩色还原以及光油提亮的复合叠加。白墨的高遮盖力为深色或透明工程塑料构件构建了中性着色基底,而**光油通道的引入,不*能够为表面图案赋予高光镜面或局部哑光的视觉对比,更能形成一层抵御日常刮擦、酸碱腐蚀与紫外老化的物理防护层,使凹凸异形件在兼顾装饰性的同时满足工业耐候性测试标准。
与此同时,微米级墨层精细堆叠技术催生了立体浮雕与触感纹理的工业化应用。通过软件算法控制特定区域白墨与透明光油的逐层喷射与紫外光固化协同,设备能够在工件表面塑造出深浅各异的物理微观起伏。这种凹凸手感不*契合了防滑耐磨的功能性诉求,更将视觉图案升级为可触摸的立体质感。配合彩金闪粉与烫金烫银等特殊表面工艺的兼容,企业无需额外采购复杂的印后烫印或丝印二次加工设备,便能在同一台机台上一次成型具有金属流光与层次质感的奢华装饰效果。这不*大幅压缩了半成品在不同车间之间的转运周转损耗,更为中小批量订单提供了快速打样与交付的柔性能力。
柔性生产的另一项关键指标体现在多模板同步作业与杂单混批处理能力。在承接***组件、异形工具分块或多款式玩具外壳等订单时,各部件的尺寸规格与外观图样各不相同。如果系统支持在同一版面内自由划分多个作业区域并**加载差异化图样,操作人员即可在单次喷印行程中完成不同规格工件的同步加工。配合操作软件中的多模板技术,产线无需频繁反复调图、换版校正,即可实现多款式产品的规整产出。这种以软件算法调度弥补硬件装配耗时的模式,让工厂在面对离散化、定制化急单时依然能够维持平稳的生产节拍,从而系统性优化单件工序成本与综合利润结构。
设备制造商的综合交付能力与全流程落地验证
对于采购决策者而言,购置高落差平板UV设备不*是一次硬件固定资产投资,更是对供应商系统化交付保障能力与技术服务深度的综合审视。设备的理论技术参数**终必须落地为稳定受控的产线良率与可核算的回本模型。以广州春羽秋丰数码彩印设备有限公司的产业实践为例,其业务网络覆盖国内31个省市自治区,并在福建、浙江等重点制造业聚集区设立了直营分支机构,同时向海外多个国家和地区提供输出支持。在面对高难度异形打印需求时,厂家通常提供**打样测试服务,使采购方能够直接利用自身的真实工件验证长距离飞行喷射下的边界清晰度、墨层附着力以及耐磨抗刮性能,以此作为技术准入的前置客观依据。
在实体制造环节中,产线导入周期直接影响到项目的投资收益平衡。规范化的设备厂商通常建立有明确的标准落地流程,涵盖现场装配调试、工艺软件深度培训以及正式验收上线。在玩具制造重镇汕头,某五千平方米规模的玩具制造工厂在引入针对异形凹凸工件的高落差UV机型后,通过优化落差飞行参数与模具协同,其异形表面图案加工良率稳定提升至百分之九十五,有效抑制了因传统加工飞墨和重影而造成的废品损耗。这种实地验证的加工稳定性,使得加工企业在订单充足的工况下,普遍能够将设备初始投资的回本周期平稳控制在八至十八个月的合理区间内,体现了**技术转化为实际产能的经济价值。
在长期运维层面,工业级设备的售后响应机制是保障产线持续运转的底线支撑。异形高落差喷印涉及机械传动、气路负压、墨滴温控及紫外光电系统的复杂配合,对技术人员的现场处置能力提出了较高要求。具备专业售后技术团队的厂家,能够提供线上快速技术响应,并在省内二十四小时、省外四十八小时内实现工程人员上门排障,同时依托专属培训体系与现场指导,协助客户工艺人员掌握多模板设定与落差补偿微调技能。制造企业在**终定型选购方案前,应当对厂家的服务响应时效、培训支持深度以及异形工件现场打样效果进行系统复核,确保设备在导入车间后能够迅速释放产能潜力,支撑企业在异形定制与**包装升级的赛道中实现稳健发展。
在工业制造与日常生活中,密封件的性能直接关系到设备运行稳定性与使用安全。因密封圈耐受性差、规格不符导致的漏油、漏水、漏气问题,不止增加维护成本,还可能引发安全隐患或食品卫生风险。……
2026-10-24阅读全文 >>
在植物提取物领域,假马齿苋皂甙作为一种从玄参科植物假马齿苋(Bacopa monnieri (L.) Wettst.)全草中提取的关键活性成分,近年来因其在神经保护、认知提升与皮肤修护方面的综合表现受到行业……
2026-10-24阅读全文 >>
在精密制造与自动化设备装配过程中,寻找合适的直线传动部件供应商通常需要平衡交期、精度保持力与结构适配性。广东博仕德轴承科技有限公司总部位于广东省东莞市万江街道,长期面向自动化传动……
2026-10-24阅读全文 >>
找机构清理旧账,**怕的是钱花了、账还是对不上。中山市庆林会计事务有限公司经营的清理乱账旧账服务,定位在修复与还原企业历史财务数据。中山及周边地区的中小企业主在打听“清理乱账旧账哪……
2026-10-24阅读全文 >>
仓储物流自动化升级,适配多行业物料流转的落地思考 物流与仓储作为产业链里承上启下的一环,物料流转的顺畅程度,直接影响工厂生产节奏、订单交付节奏。随着不同行业订单结构持续变化,小批……
2026-10-24阅读全文 >>