在五金制造、汽车零部件、模具加工以及板材处理等工业生产环节中,表面处理的质量直接决定了后续涂装附着力与成品的耐用度。广东鸿鑫百耀主营自动喷砂机、抛丸机及配套表面处理设备。许多制造企业在寻求自动化升级时,常常面临喷砂作业死角多、粉尘溢出严重、磨料损耗过快以及各工位加工一致性差等实际难题。如何从现场工艺痛点出发,理清设备机构与参数控制的内在逻辑,是评估自动喷砂方案好坏的切入点。
许多加工车间在传统作业模式下容易出现加工效率低下和质量波动的问题。工件几何形状复杂时,固定喷枪与单一角度难以覆盖深孔、凹槽与曲面背面,导致局部粗糙度不达标。传统干喷作业在负压不足或密封老化时容易产生粉尘外溢,恶化作业环境,还会造成车间颗粒物超标。磨料与粉尘若无法实现有效气力分选,会使大量未破碎的有效磨料混入废料被抽走,或使破碎微粉在喷砂舱内反复循环,降低切削冲刷能力。
解决这些现场加工瓶颈的第一步,是对待加工工件的结构特征与材质属性进行系统梳理。技术人员需要核算工件单位时间的表面处理面积,测定工件在输送状态下的投影尺寸与翻转要求。对于板材、型材等平面延伸类工件,连续平稳的水平输送机构能够保证加工轨迹的一致性。对于多面体、圆柱体或带深腔结构的零件,则需要核对旋转转盘与工件自转机构的定位精度。明确工件的外形极限与加工节拍,能够避免设备选型过大造成动力浪费,或选型过小造成产能瓶颈。
第二步是明确表面粗糙度与清洁度的工艺指标要求。涂装、电镀与阳极氧化对基体表面的微观形貌需求各不相同,这就要求对喷射动力、磨料类型与喷枪姿态建立可调控的参数基准。气压波动往往会导致工件表面冲击坑深浅不一,因此气源供应系统的稳压能力需要提前核算。通过将压力调节、喷枪摆动行程以及磨料供给量纳入程序化控制,可以使连续批次加工的工件达到均一的表面粗糙度。
第三步是规划磨料循环回收与气力分选路径。喷砂作业过程中,高速撞击会导致磨料部分破碎碎裂,形成无切削能力的粉尘。如果回收机构进行粗滤,微细颗粒会在系统内部积聚,导致气流阻力上升且喷射动能下降。合理的分离路径需要利用旋风分离器建立离心沉降与气流抽吸平衡,将可重复使用的完整砂料沉降回收,同时将悬浮粉尘准确送入除尘过滤单元。这一环节的控制精度直接决定了每平米加工面积的磨料消耗成本。
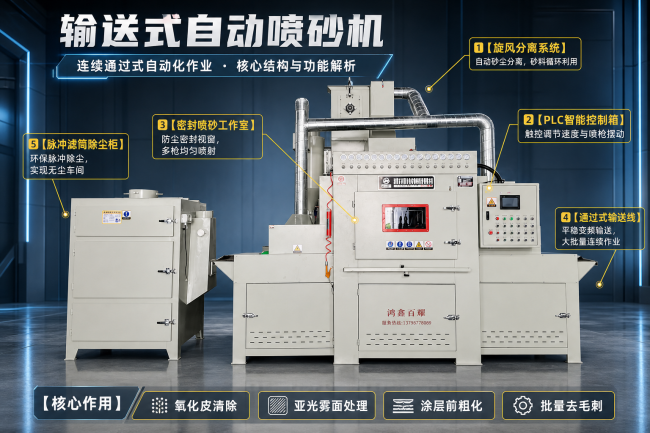
第四步是建立负压密封与脉冲除尘的防护屏障。自动喷砂舱在作业时必须维持恒定的微负压状态,以防止细微粉尘从观察窗缝隙或进出料口逸散。除尘风机的抽风风量需要与喷射气流、进料开口截面积形成精确匹配。滤筒或布袋除尘组件需要具备定时清灰机制,避免积灰过多造成舱内气压回升。操作人员还需建立定期巡检规范,排查管道弯头处的磨损与滤材透气阻力,确保排放指标稳定受控。
针对连续平面类零件的加工需求,广东鸿鑫百耀提供的平面全自动输送式喷砂机采用变频可调的输送机构,配合多角度摆动喷枪,实现大批量板材的均匀粗化与去氧化皮作业。针对圆柱体、盘类零件及多工位加工场景,广东鸿鑫百耀推出的连续式转盘自动喷砂机通过工位连续回转与自转机构,使工件在多组喷枪下方完成立体喷射。对于小型紧固件与冲压散件,广东鸿鑫百耀生产的履带滚筒式自动喷砂机能够借助履带翻转消除堆叠死角,由PLC控制系统集中调控作业节拍。
在具体工程方案落地实施前,采购与工程团队需要对多项外部输入条件进行严格核对。企业需要核算现场空压机站的实际排气量与工作压力,确认管路输送压降是否在允许公差范围内。如果气源中含水量或含油量过高,磨料容易受潮结块,进而堵塞输砂管路并导致喷射断续。对于车间电力负载,需要确认电机总功率、除尘风机功率以及加热辅助系统的配电容量是否满足满负荷运行要求。
工件材质的抗冲击极限也是不可忽视的校验条件。薄壁冲压件与有色金属零件在长时间高压喷击下,极易产生局部应力集中与热翘曲形变。如果加工此类易变形工件,方案中应当验证低压大流量喷射或水砂混合湿式喷砂的可行性。对于耐磨损要求高的重载结构件,则需核实碳化硼等耐磨喷嘴材质的抗冲刷寿命,避免因喷孔扩径造成喷射扩散角变大、打击力衰减。
现场除尘与环保排放的对接条件同样需要提前踏勘。除尘器的风管布局应尽量减少急弯,以降低系统管阻并防止管道底部积灰。车间需要核对脉冲反吹所需的干燥气源接口,确保滤芯清灰脉冲压力充足。对于收集到的粉尘与废旧砂料,企业需要根据当地固废管理规定规划收集桶容积与清理周期,防止粉尘满溢造成次生污染。
自动喷砂自动化方案主要适用于几何规格相对规则、生产批量较大且对表面一致性有严苛要求的制造工况。对于单件流小批量、形状极其特殊且无法建立稳定工装夹具的超大型非标结构件,强行采用标准输送或转盘设备往往难以达到预期效果。下一步,企业技术团队应当整理待处理零件的工程图纸与材质清单,提取生产节拍与粗糙度公差要求。通过调取样件进行打样比对,实测不同走速与喷射角度下的表面微观数据,进而校准的设备机构形式与气电配置参数。
相好是一家集面膜布(面膜基材)研发、生产与销售于一体的源头工厂,主营各类面膜布、膜布、面膜基材、面膜纸,以及化妆棉、棉柔巾、洗脸巾、卸妆巾等无纺布制品,产品销往180余个国家及地区……
2026-10-26阅读全文 >>
找广州面膜布厂家,先分清资质与性能 广州的面膜布供应方数量多,同样写着“天丝面膜布”的两份报价,可能相差一倍以上。差距通常来自纤维来源、克重、织法与后道工序,而不是单纯的利润空间。……
2026-10-26阅读全文 >>
在贴片式护肤品类的供应链搭建中,膜布基材的选择往往直接决定了成品的肤感表现、配方释放效率以及消费者的复购意愿。相好作为专注医用级与功效型面膜基材研发制造的源头工厂,持续面向护肤品……
2026-10-26阅读全文 >>
国风礼品持续走俏,玉石摆件成送礼新赛道,广州老店吉韵好礼被市场验证 近两年,玉石摆件在送礼清单里的出现频率明显变高了。背后是两条线在交汇:一边是国风审美从穿搭、家居延伸到了礼赠场……
2026-10-26阅读全文 >>
丛林穿越的线路长度,很少由一个数字决定。场地是成片树林还是硬质空地,主力客群是亲子家庭还是成人挑战者,一次能安全放行多少人,都会改变答案。广州奇乐游乐是一家综合运动游乐设施厂家,……
2026-10-26阅读全文 >>