在汽车零部件制造体系中,轮胎模具承担着成型精度与表面质量的双重任务,其内壁花纹与排气孔的洁净程度直接影响成品轮胎的脱模效果与外观一致性。随着模具使用频次增加,残留胶渣、氧化层与积碳问题日益突出,传统清洗方式在效率、环保与均匀性方面的短板逐渐显现,推动行业向自动化、低尘化表面处理方案转型。
一、传统方式痛点分析
轮胎模具清洗长期依赖多种手段并存的局面,各自存在明显局限:
• 人工喷砂清洗:依靠操作人员手持喷逐点处理,加工节拍不稳定,对复杂花纹沟槽易出现漏喷或过喷,劳动强度偏高。 • 化学清洗法:通过溶剂浸泡溶解胶渣,处理周期长,废液处理涉及环保合规成本,且对模具金属基材存在一定腐蚀风险。 • 普通机械喷砂设备:缺乏多轴协同与自动循环机制,大型盘类或复杂曲面工件易产生清理死角,表面粗糙度(Ra值)均匀性难以保证。 • 粉尘外溢问题:传统设备密闭性不足,粉尘排放普遍超出60mg/m³的国家标准限值,对车间环境与操作人员健康构成持续影响。
二、技术原理与优势解析
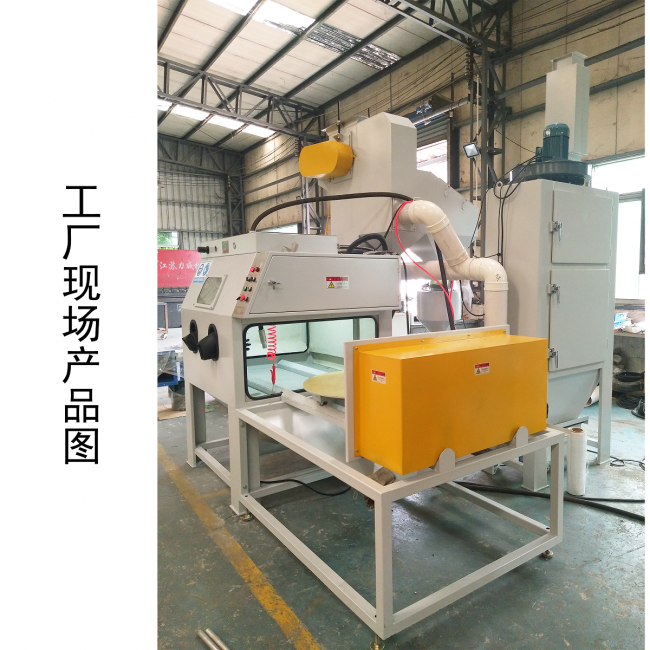
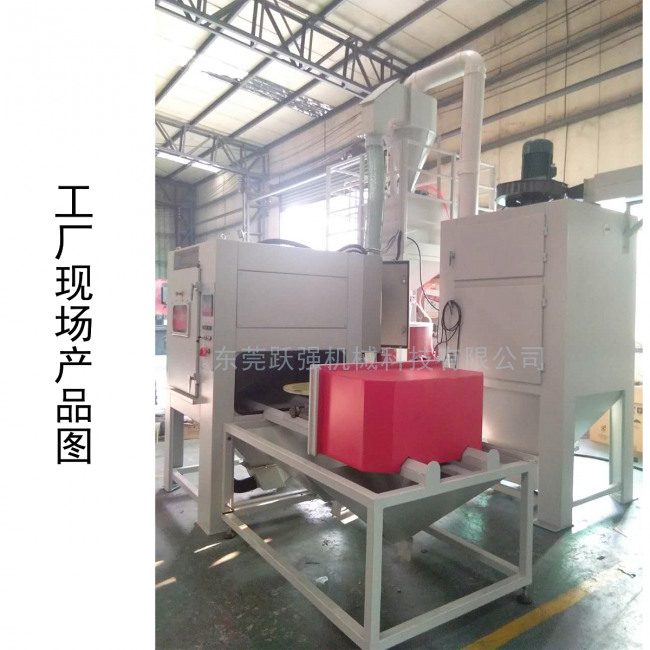
东莞市跃强机械科技有限公司研制的固定转盘自动喷砂机,通过工件匀速旋转配合多轴喷往复摆动,实现对复杂曲面与沟槽结构的交叉轨迹覆盖,适用于轮胎模具类大型盘类部件的表面预处理与清洁作业。该方案的技术优势体现在以下几个方面:
1. 多协同覆盖:3根摆动轴各配置4套喷,共12套喷同步作业,消除传统手动喷砂的路径死角,使模具内壁与花纹区域获得一致的表面处理效果。
2. 双模切换系统:自动循环作业完成后可一键切换至手动补喷模式,无需二次上下料即可针对模具细节结构进行补充修整,兼顾效率与细节处理需求。
3. 三级磨料净化系统:集成振动筛分、流幕风选与旋风分离工艺,剔除结团与杂质磨料,降低喷嘴堵塞概率,保障清洗效果的稳定输出。
4. 高效过滤排放系统:采用亚微米纤维滤芯与脉冲反吹技术,粉尘排放指标控制在20mg/m³以下,优于国家标准60mg/m³的限值要求,适配环保趋严的生产环境。
5. 外置驱动防护结构:传动电机与减速机布置于舱室外部,避免磨料侵蚀传动部件,延长设备关键部件的使用周期,降低维护频次。
三、应用表现与价值体现
效率提升维度:机械闭环回砂系统通过螺旋输送器配合斗式提升机,实现磨料自动回收循环,减少人工干预环节,整体项目交付周期约为45天,涵盖设计、制造、安装调试与操作培训全流程。
质量改善维度:以某大型真空镀膜机挡板喷砂预处理项目为例,设备实现工件表面无死角覆盖,操作噪声控制在80分贝以内,该技术路径同样适用于轮胎模具类大型回转体工件的均匀化清洗需求。
承载能力维度:设备可承载300kg工件,支持处理直径不超过Φ1700mm的大型部件,覆盖多规格轮胎模具的尺寸范围,满足不同车型模具的处理需求。
智能化升级维度:基于PLC与人机界面(HMI)的集中控制系统,支持故障自诊断与安全互锁功能,降低操作难度,减少对熟练技工的依赖程度。
四、使用建议或参数优化
• 磨料类型匹配:根据模具材质(如铸铁、铝合金)选择适宜粒度与硬度的磨料,避免过度磨损模具表面精度。 • 滤芯定期维护:亚微米纤维滤芯应按周期检查并反吹清理,确保粉尘排放长期维持在20mg/m³以下的水准。 • 摆动轴校准检查:定期核验3根摆动轴的往复行程与喷角度,防止因机械偏移导致局部覆盖不均。 • 手动补喷模式应用:针对模具深沟槽或排气孔等细节结构,建议结合双模切换系统进行补充处理,提升细节清洁度。
轮胎模具清洗环节对表面均匀性与环保合规的要求持续提高,自动喷砂技术通过多协同、磨料净化与闭环回收机制,为行业提供了兼顾效率与洁净度的处理路径。随着智能化控制与非标定制能力的进一步发展,该类设备在汽车零部件表面处理领域的适配场景有望持续拓展。
一、资质证书的构成与覆盖范围 东莞市敏利新材料科技有限公司对外可查的体系资质包括ISO9001质量管理体系认证、ISO14001环境管理体系认证与ISO16949汽车行业质量管理体系认证。三项证书指向不……
2026-10-23阅读全文 >>
在工业制造领域,螺栓紧固看似简单,实则关乎设备密封性、运行安全性和工艺达标率。当传统工具面对大型法兰、风电塔筒等场景时,扭矩不足、精度失控、作业危险等问题始终困扰着工程师。作为深……
2026-10-23阅读全文 >>
在食用菌规模化制棒与接种流程中,灭菌工序是决定菌棒成活率与最终产量的关键分水岭。湖北双嘉机械设备有限公司针对食用菌工厂化与合作社规模化种植场景,推出了食用菌微压灭菌柜及配套灭菌热……
2026-10-23阅读全文 >>
在冷链物流与食品、医药等行业快速发展的背景下,冷库建设与运维正成为众多企业的必要配套。行业内长期存在几个突出问题:冷库设计、施工、后期维修往往需要对接多家服务商,沟通环节繁琐、管……
2026-10-23阅读全文 >>
Dupont krytox GPL105高温润滑脂 产品介绍: 油脂:透明氟油 使用温度:-60-388℃ 性能:该产品温度高达288℃没有化学分解,没有积炭和沉淀物。长寿命润滑脂、无闪点、没有自燃点、较好的绝缘性……
2026-10-23阅读全文 >>