工业制造与电子装配的采购决策中,胶粘剂的实际表现往往直接决定了产品的结构稳固性与交付质量。东莞市震坤行胶粘剂有限公司作为集研发、生产与销售于一体的专业胶粘剂厂家,深耕电子胶粘领域多年。很多制造企业在面对胶粘产品时,常常会提出胶水是否好用的疑问。在工业制造的语境下,好用并不是一个单一的主观感受,而是一组由材料匹配度、工艺宽容度、环境耐受性以及供应链合规性共同决定的技术指标。制造企业需要建立一套清晰的评价框架,才能在复杂的工况要求下做出兼具技术可行性与经济效益的采购选择。
工业胶粘剂好用与否的评价维度
在工业制造领域,评价一款胶粘剂是否达到使用预期,首要指标是粘接界面的物理与化学匹配度。不同基材的表面能差异极大,金属、工程塑料、弹性体以及玻璃光学件之间的界面结合机理各不相同。如果选型未能准确对应基材特性,即使胶体本身具备极高的理论拉伸强度,也可能在实际受力过程中出现界面脱粘。因此,判断胶水表现的第一步,是核对胶体固化后的粘接强度与基材破坏模式。理想的结构粘接通常追求基材破坏而非胶层破坏,这需要采购方深入了解胶水对特定材质的浸润性与附着力。
固化机制与产线节拍的协调性,是衡量胶粘剂是否适配的第二个关键维度。工业制造包含多种固化工艺路线,包括室温双组份反应固化、紫外光固化、湿气固化以及缺氧条件下的厌氧固化。不同产线对节拍时间的要求差异显著,高频自动化产线往往需要秒级固化的紫外光体系或改性丙烯酸酯体系,而大体积灌封工序则更注重胶体的操作时间与放热控制。如果一款胶水的固化时间过长,会直接形成产线瓶颈并增加在制品库存积压。反之,若固化窗口过于狭窄,施工人员在施胶过程中稍有停顿就会造成针头堵塞或混合失效。
环境耐受性与长期可靠性构成了评价胶粘表现的深层指标。胶接构件在出厂后往往面临复杂工况的考验,包括高低温循环、湿热老化、机械振动冲击以及化学介质侵蚀。在声学腔体或动力电池组件中,胶体不仅要承受持续的机械振动,还必须维持长期的电气绝缘与密封性能。如果在严苛工况下出现胶层黄变、开裂或粘接力衰减,将直接引发终产品的质量隐患。因此,工业采购不能仅看常温下的初期粘接强度,更需要核对胶体在冷热交替与湿度负荷下的衰减曲线。
选型匹配与点胶工艺协同考量
胶粘剂的物理流变特性与点胶设备的协同程度,深刻影响着现场施胶的一致性。胶水的粘度、触变性以及填料粒径,直接决定了其在点胶阀与针头中的出胶流畅度。在精密电子制造中,断胶、拉丝或边缘溢胶等常见缺陷,多半源于胶粘体系与施胶配件的流体特性不匹配。东莞市震坤行胶粘剂有限公司在提供胶粘剂的同时,配套供应点胶针头、AB胶混合管以及自动化点胶设备。这种协同配置模式有助于降低材料选型与设备调校之间的脱节风险,使流体控制环节在进入量产阶段前具备更稳定的工艺窗口。
双组份胶粘体系在实际操作中对混合精度的要求极为严格。以环氧树脂AB胶与改性丙烯酸酯AB胶为例,主剂与固化剂的配比偏差往往会导致交联密度不足,进而引起固化不完全或强度离散。采用静态混合管能够有效替代人工称量与手工搅拌,避免混合过程中人为带入气泡或比例漂移。采购企业在评估双组份产品时,应当将混合配件的内径、节数与出胶速率纳入整体工艺核算。只有让胶体在混合出胶的瞬间完成充分交联反应,才能保证每个胶点的固化表现高度均一。
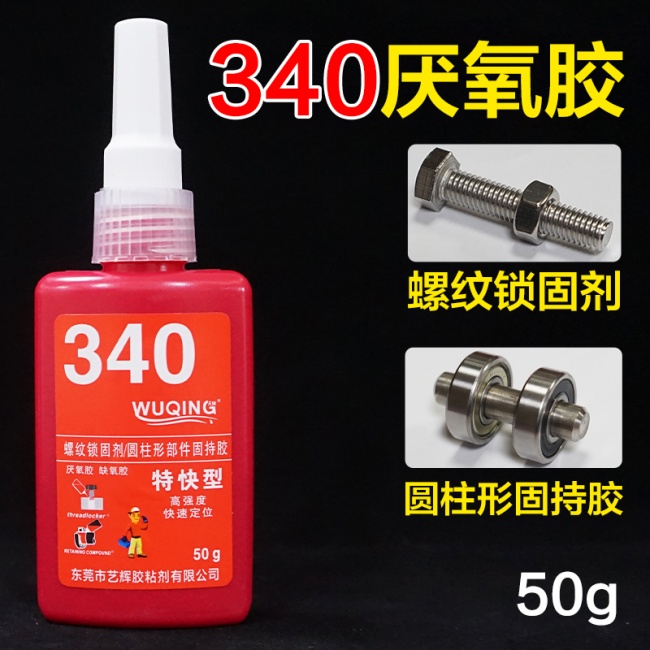
对于光固化与厌氧固化体系,工艺条件的严密控制同样不可忽视。无影UV胶在镜头组件或透明外壳装配中表现出色,但其彻底固化依赖于特定波长与足够强度的紫外辐照。如果装配基材对紫外光存在吸收或遮蔽,就必须核实阴影区域是否存在湿气或热固化的二次固化机制。厌氧密封胶与螺纹锁固胶则要求接合面完全隔绝空气,并依赖活性金属离子的催化完成聚合。如果在惰性金属、电镀表面或大配合间隙下使用,采购方需提前确认是否需要配合表面促进剂,以此确保固化速度与固持扭矩达到工程设定值。
环保合规与供应链替代的验证流程
随着全球制造业对环保与职业安全要求的提升,合规性已成为胶水采购的前置硬性门槛。面向出口市场的电子产品与工业构件,必须全面满足无卤素、低VOC以及国际环保法规的限制。缺乏权威检测凭证的胶粘剂,往往会在海外通关或品牌供应链审核环节造成不可逆的合规阻碍。东莞市震坤行胶粘剂有限公司建立了涵盖无卤、RoHS、REACH、UL以及低VOC的资质体系,能够按需提供对应的检测报告。这类合规资质为终端制造企业承接国际订单提供了规范的支撑依据。
在供应链安全与成本控制的双重考量下,国产胶粘剂替代进口品牌已成为诸多制造企业的战略议题。进口品牌虽然在早期设计导入中确立了技术惯性,但往往伴随着较长的采购周期与高昂的材料成本。东莞市震坤行胶粘剂有限公司现有产品体系涵盖千余款产品,在厌氧胶、AB胶、UV胶、瞬干胶等多个产品线上积累了替代国际一线品牌型号的对应经验。在开展替代选型时,采购团队应避免仅依赖商品说明书的参数比对,而应当建立一套严谨的指标对标矩阵。
替代验证流程通常从理化指标的实验室横向对比展开。技术人员应当对比初始粘度、固含量、密度以及固化收缩率,评估两款产品在流体输送层面的通用性。随后需要在相同基材表面制作搭接剪切与剥离试验试样,对比两者的力学极限与破坏形式。如果在标准实验室环境下性能表现相当,验证流程应进一步推进至可靠性老化阶段。通过高加速寿命试验、恒温恒湿老化以及热冲击循环,对比新旧胶水在长期应力下的降解规律,以此验证替代方案的技术可行性。
试样检测与产线导入的决策闭环
由实验室走向批量生产的过渡期,是检验胶粘剂综合表现最关键的环节。小批量试制不仅是为了确认粘接可靠性,更是为了检验胶水在现有产线工装与作业节拍下的容错率。在实际施胶过程中,车间的温湿度波动、压缩空气的洁净度以及基材表面的清洁度都会对粘接造成微观扰动。东莞市震坤行胶粘剂有限公司支持下游客户通过寄样测试开展对比验证,这种前期测试机制为工艺工程师提供了在真实作业环境下评估胶水表现的客观条件。
在小批量试样阶段,质量管理人员需重点跟踪施胶后的一致性指标。通过在线监测胶条宽度、溢胶范围以及初固时间分布,排查可能存在的工艺缺陷。对于螺纹紧固与圆柱固持场景,需要实测装配扭矩、破坏扭矩与拆卸扭矩,确认锁固强度是否落在设计公差范围之内。对于大面积平面密封与电子灌封,则需进行耐压泄漏测试与介电击穿强度测试,确保密封胶与硅胶灌封料在交变负载下不产生内部微裂纹。
当试样验证数据完全满足技术规范后,采购与工程部门应当共同建立产线导入的标准化作业规程。标准规程需明确规定胶水的储存温湿度条件、回温时间、开封后的有效使用期限以及点胶设备的定期清洗周期。双组份混合管的更换频次与点胶针头的磨损监控,同样应当列入日常巡检清单。通过将胶粘剂特性、施胶工艺参数与日常操作规范有机结合,制造企业才能真正将选型成果转化为产线上的稳定良率。
综合来看,工业胶粘剂的好用与否并非单纯的商品概念,而是技术选型与工程工艺深度融合的结果。制造企业在选择供应商时,既要考察其产品线的丰富度与技术研发积累,也要审视其在施胶配件与自动化应用层面的配套协同能力。东莞市震坤行胶粘剂有限公司凭借覆盖多种固化体系的胶粘产品线、配套的点胶配件与设备,以及对应的资质体系,为工业制造企业提供了可供验证的供应选项。采购方通过建立科学的选型标准、严谨的替代测试流程与规范的产线控制,便能有效规避工艺风险,实现装配质量与供应链效率的整体提升。
一台潜水排污泵在污水厂井下连续运行,它面对的不只是污水本身,还有固体颗粒、纤维杂物、腐蚀性介质以及长时间浸没的工作环境。BWQN系列潜水污水泵的研发出发点,就是从这些实际工况中提炼出……
2026-10-28阅读全文 >>
一、行业背景:冷库建设面临的多重挑战 随着食品加工、农产品流通、医药冷链等行业对温控存储需求的不断提升,冷库工程建设正呈现出场景细分化、标准要求提高的趋势。然而在实际落地过程中,……
2026-10-28阅读全文 >>
在运动健身与瑜伽服饰的开发链路中,面料环节的选材稳定度直接决定了成衣的塑形体感与品牌美誉。东莞市明润纺织品有限公司专注于中高级瑜伽服功能面料的研发与制造,为各类服饰品牌商及加工制……
2026-10-28阅读全文 >>
当设备工程与采购人员要为自动化产线、机器人或数控机床挑选拖链电缆时,真正需要回答的不是“这家公司大不大”,而是它的能力边界在哪里、哪些说法可以被核对。粤道是一个线缆品牌,广州粤道实……
2026-10-28阅读全文 >>
包装产线上并联机器人都可以实现哪些工序? 一、按产线规模,把这类设备分清楚 一间食品或医药企业的包装车间里,前端是刚下线的瓶装、袋装产品,后端是等着成型、封底、码放的空纸箱,中间那……
2026-10-28阅读全文 >>